
検品で「不良が何個あったか」は記録していても、次の発注で何を変えるべきか迷うことはありませんか。傷や付属品不足、動作不良ではお客様への影響が違います。この記事では、件数に加えて症状と重大度を残し、検品・仕様・仕入先の見直しへつなげる方法を紹介します。
結論:不良率だけでなく、重大度と再発防止可能性を記録する
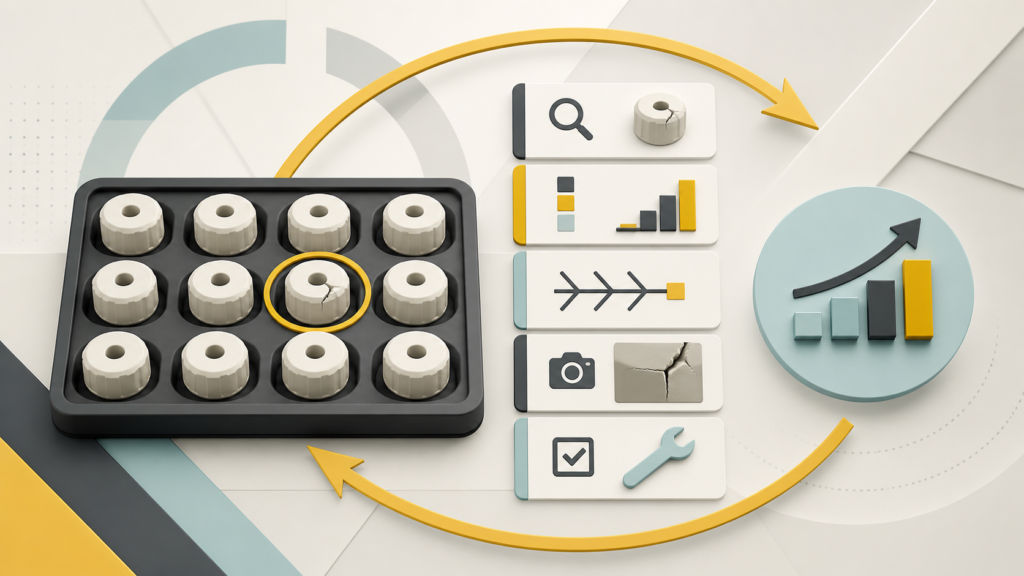
品質管理では、不良率を一つの数字として追うだけでは不十分です。同じ一件でも、安全性に関わり販売を止めるべき問題と、国内で手直しできる軽微な問題では、取るべき対応が異なります。
検品母数、症状、重大度、発生箇所、原因仮説、対応結果、次回の確認条件を同じ記録へ残します。そのうえで「継続」「検品強化」「仕様・梱包修正」「少量で再確認」「再発注停止・候補変更」を判断します。
最初に「不良」と「仕様差」の基準を決める
検品担当者によって判定が変わると、不良率の比較ができません。仕入れ前に、販売不可、要手直し、許容範囲を商品ごとに定義します。
| 判定 | 考え方 | 対応例 |
|---|---|---|
| 販売不可 | 安全性、機能、表示、重大な破損など販売条件を満たさない | 販売を止め、隔離して確認 |
| 要手直し | 補修、清掃、再梱包、付属品追加で販売可能になる | 作業時間と費用を記録 |
| 許容範囲 | 事前に定めた寸法差、色差、外観差の範囲内 | 基準写真や許容値と照合 |
| 仕様差 | 注文内容・サンプル・仕様書と異なるが、直ちに不良とは限らない | 販売可否と次回仕様を再確認 |
「気になる」「少し違う」といった主観だけで判定せず、写真、測定値、動作確認、仕様書など、他の担当者が読み戻せる根拠を用意します。
検品母数と単位を揃える
不良率は、分母と分子の単位を揃えて計算します。検品した商品数を分母、不良と判定した商品数を分子にし、症状の件数とは分けます。一つの商品に傷と付属品不足が同時にある場合、商品数は一個、症状件数は二件です。
| 記録項目 | 意味 | 注意点 |
|---|---|---|
| 入荷数 | ロットとして受け取った商品数 | 未着・不足は別区分で記録 |
| 検品数 | 実際に判定した商品数 | 全数か抜取かを明記 |
| 不良商品数 | 一つ以上の不良がある商品数 | 同じ商品を重複計上しない |
| 症状件数 | 傷、汚れ、欠品などの発生件数 | 商品数と混ぜない |
| 不良率 | 不良商品数 ÷ 検品数 | 母数と検品方法を併記 |
ロット単位で追跡できる情報を残す
問題が見つかったとき、どの仕入れ・どの仕様・どの検品に紐づくかを確認できるようにします。公開記事には固有情報を出しませんが、社内記録では必要な範囲で注文、仕入先、商品仕様を追跡できるIDを使います。
- 社内商品IDとロットID
- 発注日、入荷日、検品日
- 仕入先候補と商品ページの確認日
- 注文時の仕様書・サンプル・梱包指示
- 検品担当と検品方法
- 保管場所、隔離場所、販売可否
仕入先比較時の条件を読み戻す方法は、1688AiBUYの仕入先候補を比較する方法でも整理しています。
症状を分類して記録する
自由記述だけでは集計できないため、大分類と詳細を分けます。商品に合わせて分類を追加しつつ、同じ症状名を継続して使います。
| 分類 | 確認例 | 記録する証拠 |
|---|---|---|
| 外観 | 傷、汚れ、色差、印刷ずれ、加工むら | 全体と該当箇所の写真 |
| 寸法・仕様 | サイズ、重量、素材、形状、数量 | 測定値と仕様書 |
| 機能 | 動作しない、強度不足、使用時の異常 | 確認手順と結果 |
| 付属品・表示 | 部品不足、説明書、ラベル、注意表示 | 同梱物一覧との照合 |
| 梱包・物流 | 箱つぶれ、破損、濡れ、混載、数量差 | 開梱前後の写真 |
重大度を三段階以上で分ける
発生数が少なくても重大な問題はあります。件数とは別に重大度を付け、販売停止や追加確認の判断に使います。
- 重大:安全性、法令、表示、主要機能に関わる可能性があり、販売を止めて確認する
- 中:そのまま販売できず、交換、補修、再梱包などが必要
- 軽微:定めた許容範囲との境界にあり、基準を読み戻して判断する
安全性や法令への適合は、一般的な不良率だけで判断できません。対象製品の規制、表示、検査要件を公式資料で確認し、不明な場合は販売を止めて行政窓口や専門家へ確認します。
写真と証拠を同じ撮り方で残す
写真は、問題箇所だけでなく、どの商品・ロットか、全体のどこにあるかが分かるように残します。撮影ルールを揃えると、仕入先や倉庫へ説明しやすくなります。
- ロットIDを写した全体写真
- 問題箇所の近接写真
- 定規や重量計など比較基準を含む写真
- 外箱、内箱、緩衝材、ラベルの開梱前写真
- 正常品との比較写真
- 動作確認は条件と結果が分かる短い動画
顧客情報、配送先、認証情報、他社の機密情報が写り込まないようにします。社外共有前に必要部分だけを切り出し、アクセス権も確認します。
原因は「仮説」と「確認済み」を分ける
検品時点では原因を断定できないことがあります。「梱包不足の可能性」「製造工程の可能性」のような仮説と、仕入先・倉庫・配送記録で確認できた事実を分けます。
原因を早く決めつけると、製造、梱包、中国国内物流、国際配送、国内保管のどこを改善すべきかを誤ります。発生箇所、梱包状態、同じ症状の偏り、過去ロットを照合して更新します。
仕入先やサポートへ連絡する情報を揃える
連絡では、感想ではなく確認できる情報と希望する対応をまとめます。
| 項目 | 伝える内容 |
|---|---|
| 対象 | 注文・商品・仕様を識別できる情報 |
| 発生状況 | 検品数、不良商品数、症状、重大度 |
| 証拠 | 写真、動画、測定値、梱包状態 |
| 影響 | 販売可否、手直し、納期、在庫への影響 |
| 希望対応 | 原因確認、交換、補填、再製造、仕様修正など |
| 回答期限 | 次の判断に必要な日付 |
クロスマの公式マニュアルでは、1688AiBUYの商品代決済後に中国側倉庫へ商品が集約され、輸出前の検品・出荷準備が行われる流れが案内されています。また、画面内の日本語チャットで問い合わせできるとされています。実際の検品範囲や対応条件は、注文前と問題発生時に最新情報を確認してください。
対応結果まで閉じて記録する
連絡した事実だけで終わらず、交換、返金、再製造、国内手直し、販売停止など、最終的にどう処理したかを記録します。手直しにかかった時間と費用も、着地原価や次回発注の判断材料です。
同じ症状が次回ロットで改善したかを確認し、改善未確認のまま「解決済み」にしません。
改善判断を五つの選択肢に分ける
| 判断 | 選ぶ状態 | 次回の条件 |
|---|---|---|
| 継続 | 基準内で再現性が確認できる | 同じ仕様・検品条件を維持 |
| 検品強化 | 発生原因を特定できず、早期発見で影響を抑えられる | 対象箇所・母数・停止条件を追加 |
| 仕様・梱包修正 | 要求や梱包の曖昧さが再発要因 | 写真・許容差・資材を明文化 |
| 少量で再確認 | 改善案はあるが量産再現性が未確認 | テスト数量と合格条件を設定 |
| 再発注停止 | 重大問題、再発、説明不足、改善困難 | 第二候補へ切替えて再評価 |
再発注前に読み戻す項目は、1688AiBUYで再発注する前のチェックリストをご覧ください。
品質記録表に用意したい項目
一つの表で、発生から改善確認まで追えるようにします。
- 商品ID、ロットID、発注日、入荷日、検品日
- 入荷数、検品数、不良商品数、不良率、症状件数
- 症状分類、詳細、重大度、販売可否
- 写真・動画・仕様書の保存先
- 原因仮説、確認済み原因、確認先
- 仕入先・倉庫・配送への連絡日と回答
- 交換、補填、手直し、廃棄などの対応結果
- 次回の仕様、検品、梱包、発注判断
- 改善確認日と判定者
表の目的は数字を増やすことではなく、次回発注の条件と停止判断を第三者が読み取れる状態にすることです。
まとめ
中国仕入れ商品の品質を改善するには、不良率だけでなく、検品母数、症状、重大度、原因仮説、対応結果、再発防止可能性をロット単位で記録します。重大な問題は件数が少なくても販売を止め、対象製品の規制や安全要件を確認します。
1688AiBUYを利用できるクロスマの機能・料金・申込み条件は、クロスマの公式情報で最新内容をご確認ください。仕入れ、検品、在庫、販売チャネルを含めた導入・運用を整理したい場合は、MO-LIBのクロスマ導入支援をご覧ください。